en

در یک سایت معدن از راه دور، یک شلنگ آبگیری 6 اینچی بین آستر و ژاکت خود در هفته اول سرویس شروع به تاول زدن می کند. فشار پمپ داخل درجه بندی آن است، آب تمیز است و در عین حال شلنگ لایه لایه می شود. علت اصلی در کارخانه تولیدی است: یک فرآیند چسب ناپایدار، یک دسته پلیمری کمی مرطوب، یا دمای فر که در حال خاموش شدن است. اینها متغیرهایی هستند که الزامات تولید شلنگ layflat برای کنترل وجود دارد.
این راهنما مراحل کلیدی تولید شلنگ layflat، تصمیمات موادی که عملکرد را تعیین میکنند و آزمایشهای کنترل کیفیت که مانع از رسیدن محصولات معیوب به میدان میشود را پوشش میدهد. مهندسان کارخانه، تیمهای تدارکات و خریداران OEM میتوانند هنگام ارزیابی شرکای تامین مانند Taizhou Jun'an Fire Technology Co. Ltd.، تولیدکننده مستقیم شلنگهای آتش نشانی، معدن، کشاورزی و صنعتی از آن به عنوان مرجع استفاده کنند.
فرآیند تولید شیلنگ Layflat در یک نگاه
تولید شیلنگ Layflat یک فرآیند متوالی است که یک آستر پلیمری را با یک تقویت کننده پارچه ادغام می کند و هر مرحله محدودیت هایی را بر مرحله بعدی اعمال می کند.
- ترکیب و خشک کردن: پلیمر، نرم کننده، تثبیت کننده و مواد افزودنی به فرمول وزن شده و مخلوط می شوند، سپس تا رطوبت هدف زیر 0.05 درصد خشک می شوند.
- اکستروژن لاینر: این ترکیب در یک لوله پیوسته با مشخصات دمایی کنترل شده اکسترود می شود که ضخامت و قوام دیواره را تعیین می کند.
- تقویت: نخ پلی استر یا نایلون دور آستر بافته یا بافته می شود. کشش نخ و چگالی بافت، درجه فشار شلنگ را تنظیم می کند.
- لمینیت و چسبندگی: یک لایه چسب آستر را تحت فشار کنترل شده، گرما و فشار کت به تقویت می چسباند.
- پخت: شیلنگ چند لایه از یک منطقه پخت عبور می کند که پلیمر را به هم متصل می کند و پیوند را تثبیت می کند.
- تکمیل و بازرسی: شیلنگ به طول برش داده می شود، با کوپلینگ نصب می شود، با مشخصات چاپ می شود و در برابر دروازه های QC نهایی بررسی می شود.
انتخاب مواد: اولین دروازه کیفیت
چهار خانواده آستر بر تولید شیلنگ layflat غالب هستند: پی وی سی، TPU، EPDM و لاستیک طبیعی. مواد آستر فشار کاری، مقاومت شیمیایی، محدوده دما و تحمل سایش را دیکته می کند، بنابراین انتخاب باید با وظیفه مورد نظر مطابقت داشته باشد تا قیمت خرید به تنهایی.
پی وی سی پیش فرض برای آبیاری و آبگیری عمومی است زیرا هزینه، سفتی و مقاومت شیمیایی را متعادل می کند. TPU برای استخراج و انتقال مواد ساینده، EPDM برای قرار گرفتن در معرض آب گرم و ازن، و لاستیک طبیعی برای آتش سوزی و خدمات صنعتی با انعطاف بالا ترجیح داده می شود. برای مقایسه عمیقتر اندازه و عملکرد، به ما مراجعه کنید راهنمای انتخاب شیلنگ layflat PVC .
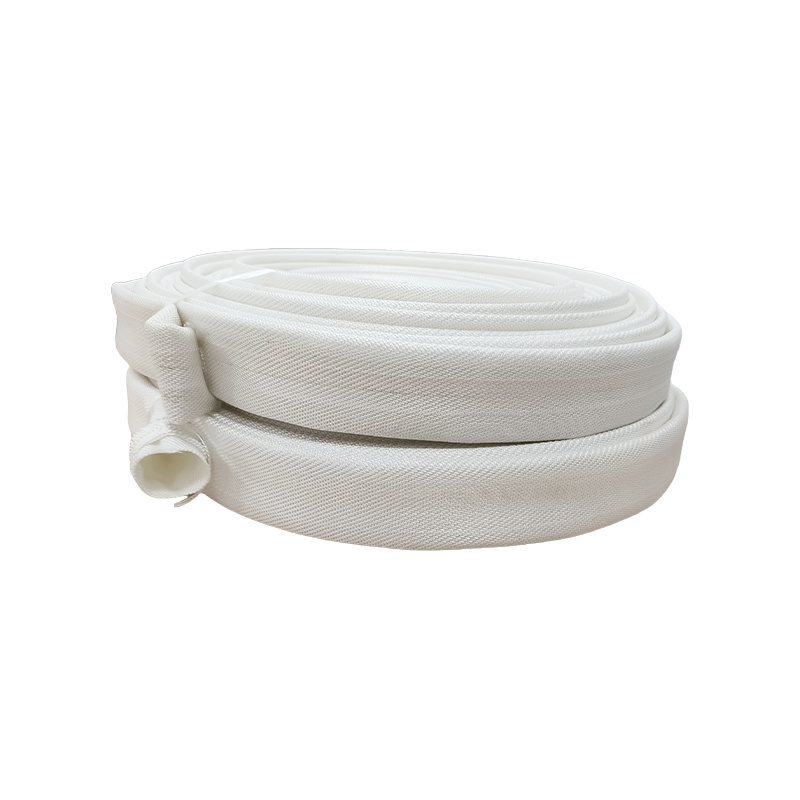
 شیلنگ Layflat Canvas با روکش PVC برای تحویل در آتش و آب کشاورزی این شلنگ سبک وزن و در عین حال قوی یک ژاکت پلی استر را با روکش پی وی سی صاف جفت می کند که از دست دادن اصطکاک را کاهش می دهد و امکان ذخیره سازی فشرده را فراهم می کند. برای حفاظت در برابر آتش و آبیاری مناسب است و گزینههای کوپلینگ Storz در نزدیکی آن ذکر شده است. مشاهده محصول →
| اموال | PVC | TPU | EPDM | لاستیک طبیعی |
| فشار کاری معمولی | 4-10 بار | 6-16 بار | 5-15 بار | 4-10 بار |
| محدوده دما | -5 تا 60 درجه سانتی گراد | -40 تا 80 درجه سانتی گراد | -40 تا 120 درجه سانتی گراد | -20 تا 70 درجه سانتی گراد |
| مقاومت در برابر سایش | متوسط | بالا | متوسط-high | بالا |
| کاربرد معمولی | آبیاری، آبگیری | معدن، میدان نفتی | آب گرم، شیمیایی | آتش سوزی، کشاورزی |
مراحل اصلی تولید و کنترل های فرآیند
اکستروژن، تقویت و لمینیت سه مرحله تولید هستند که اکثر عیوب شلنگ layflat از آنجا منشأ می گیرند و هر یک نیاز به نظارت بر پارامترهای خاصی دارند.
اکستروژن و ترکیب
رطوبت در دسته پلیمری عامل اصلی تاول های آستر است. هدف 0.05 درصد رطوبت یا کمتر باید اعمال شود، به ویژه برای TPU و ترکیبات مبتنی بر نایلون. دمای بشکه، سرعت پیچ، و مرکز دای در هر شروع شیفت بررسی میشود و ضخامت دیواره توسط یک گیج لیزری در خط بررسی میشود.
تقویت و بافندگی
تقویت نساجی بیشتر بار فشار داخلی را حمل می کند. کشش نخ باید در تمام انتها یکنواخت باشد. تغییرات بالای 10 درصد مناطق ضعیفی ایجاد می کند که فشار ترکیدگی را کاهش می دهد. تراکم بافت بر حسب پیک در اینچ کنترل می شود و هرگونه انحراف خارج از مشخصات باعث توقف کار بافندگی می شود.
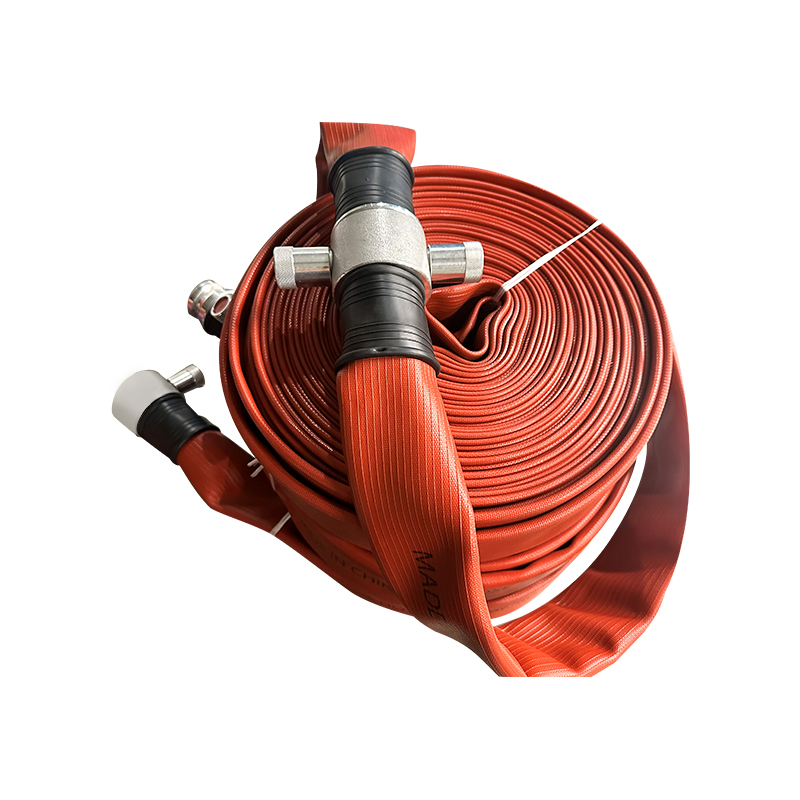
 شیلنگ تخت فیبر بوم با پوشش EPDM برای اطفاء حریق و مصارف صنعتی این شیلنگ با داشتن فضای داخلی EPDM برای پایداری حرارتی و مقاومت در برابر ازن، در دماهای شدید انعطاف پذیر می ماند در حالی که ژاکت پلی استر بافته شده فشار و سایش را کنترل می کند و آن را برای کاربردهای صنعتی و آتش سوزی مناسب می کند. مشاهده محصول →
لمینیت و پخت
وزن پوشش چسب معمولاً بین 30 تا 50 گرم در هر متر مربع برای شلنگ layflat صنعتی است. بسیار کم، و قدرت پوسته شدن کاهش می یابد. خیلی بالاست و چسب از ژاکت خارج می شود. فشار نیپ و دمای فر به طور مداوم ثبت می شود و مشخصات پخت با آزمایش ترکیدگی نمونه در پایان هر دوره تولید تأیید می شود. برای قرار گرفتن در معرض گرما و مواد شیمیایی، یک ساختار با پوشش EPDM از همان ترتیب لایهکاری با مشخصات پخت ولکانیزه مخصوص شیمی EPDM پیروی میکند.
الزامات تست کنترل کیفیت
شلنگ layflat تا زمانی که فشار هیدرواستاتیک، چسبندگی، ابعاد و گیت های بازرسی بصری را پاک نکرده باشد، آماده حمل و نقل نیست.
برنامه استاندارد QC تولید شامل آزمایشات زیر است:
- تست اثبات هیدرواستاتیک: 1.5 برابر فشار کاری نامی، به مدت 5 دقیقه، با نشتی صفر یا تغییر شکل قابل مشاهده.
- تست فشار انفجاری: حداقل 3 برابر فشار کاری؛ نسبت کمتر نشان دهنده ضعف ساختاری در آرماتور یا لمینیت است.
- تست چسبندگی لایه برداری: نواری از آستر از آرماتور کشیده می شود. حداقل مقدار پذیرفته شده برای شلنگ صنعتی 2 نیوتن بر میلی متر است.
- اندازه گیری ابعاد: تحمل قطر داخلی 2- درصد و تحمل ضخامت دیوار 10- درصد.
- بازرسی بصری و پیچ خوردگی: بدون تاول، سوراخ سوزنی یا بافت ناهموار، و شلنگ باید پس از تا زدن مکرر به حالت صاف بازگردد.
نقص های رایج تولید و نحوه نمایش آنها
بیشتر خرابی های میدانی در شلنگ layflat به یکی از چهار نقص تولید مربوط می شود: لایه لایه شدن، تاول زدن، ضخامت دیواره ناهموار، یا اعوجاج بافت. هر کدام یک علت ریشه ای خاص و کنترل مربوطه در کارخانه دارند.
| نقص | علت ریشه ای | روش تشخیص | پیشگیری |
| لایه لایه شدن | وزن پوشش چسب کم، رطوبت | تست لایه برداری، تست ترکیدگی | تایید وزن چسب، خشک کردن |
| تاول زدن | رطوبت در پلیمر، هوای به دام افتاده | تست بصری، هیدرواستاتیک | خشک کردن مواد، گاز زدایی |
| ضخامت دیوار ناهموار | ناهماهنگی قالب، تغییر دما | گیج لیزری، میکرومتر | کالیبراسیون قالب در هر شیفت |
| اعوجاج بافت | تنوع کشش نخ، سایش بافندگی | تست تصویری، پشت سر هم | نظارت بر تنش در ماشین بافندگی |
آنچه خریداران باید قبل از ثبت سفارش بررسی کنند
خریداران باید سوابق آزمایش، استانداردهای تولید و قابلیت سفارشیسازی را قبل از تعهد به شریک تامین، بررسی کنند، زیرا هزینه شلنگ خراب به مراتب بیشتر از صرفهجویی در قیمت پایین است.
- برای درجه دقیق محصولی که میخواهید سفارش دهید، گواهیهای آزمایش دستهای را درخواست کنید که فشار هیدرواستاتیک، فشار ترکیدگی و استحکام لایهبرداری را پوشش میدهد.
- تأیید کنید که کدام استاندارد بر تولید حاکم است: EN 14540، NFPA 1962، یا یک مشخصات داخلی مستند با معیارهای پذیرش به وضوح بیان شده.
- بررسی کنید که تامین کننده به جای فروش مجدد رول های وارداتی تحت برچسب خود، خطوط اکستروژن و بافندگی خود را اجرا می کند.
- نیاز به آزمایش نمونه قبل از حمل و تأیید آزمایشگاهی مستقل برای کاربردهای بحرانی یا فشار بالا.
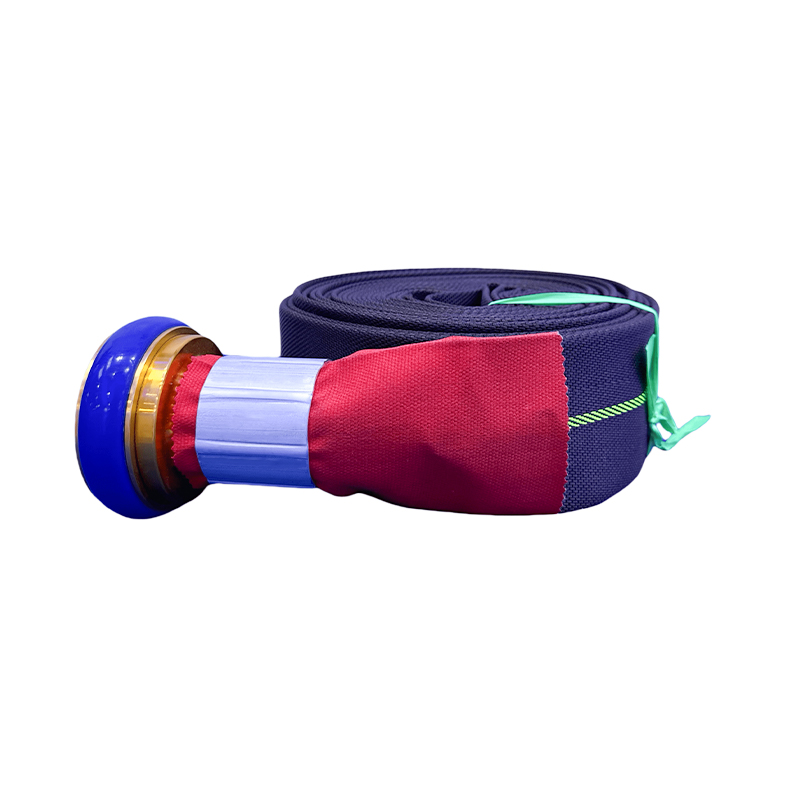
 شلنگ سنگین TPU Layflat برای آبیاری و کاربردهای با سایش بالا این شیلنگ از اکستروژن TPU از طریق بافت برای ساختاری قوی، سبک و مقاوم در برابر پیچ خوردگی استفاده می کند. در برابر اشعه ماوراء بنفش، روغن و سایش مقاومت می کند و برای آبیاری، ساخت و ساز و انتقال آب در جایی که PVC یا لاستیک ممکن است از کار بیفتد، ایده آل است. مشاهده محصول →
یک تولید کننده مستقیم با تولید داخلی و یک بخش تجارت بین المللی می تواند این مستندات را به طور موثر ارائه دهد. Taizhou Jun'an Fire Technology Co., Ltd. مستقر در استان جیانگ سو در نزدیکی شانگهای، PVC، TPU، EPDM و شیلنگ layflat با روکش لاستیکی طبیعی را در کارخانه خود تولید می کند و از سفارشی سازی OEM و ODM پشتیبانی می کند. طیف کامل محصولات را در وب سایت شرکت .
سوالات متداول
رایج ترین حالت خرابی در شلنگ layflat چیست؟
لایه لایه شدن بین آستر و آرماتور رایج ترین حالت شکست است. این ناشی از چسبندگی ناکافی در حین لمینیت، رطوبت بیش از حد در پلیمر یا درجه نادرست چسب است و به صورت تاول زدن یا جدا شدن لایه تحت فشار ظاهر می شود.
تولید کننده شلنگ layflat چه آزمایش های فشاری را باید انجام دهد؟
یک تست اثبات هیدرواستاتیک در 1.5 برابر فشار کاری نامی و یک تست ترکیدگی در یا بالاتر از 3 برابر فشار کاری. هر دو باید در هر دسته تولید مستند شده و در صورت درخواست در اختیار خریدار قرار گیرند.
چسبندگی لاینر به تقویت کننده چگونه تایید می شود؟
روش استاندارد، آزمایش لایه برداری 180 درجه بر روی نوار بریده شیلنگ است. حداقل استحکام لایه برداری 2 نیوتن بر میلیمتر معمولاً برای شلنگ layflat صنعتی مورد نیاز است. زیر این مقدار، لایه لایه شدن احتمالاً تحت فشار چرخه ای یا خمش مکرر است.
آیا می توان شلنگ های layflat را با کوپلینگ ها و طول های سفارشی ساخت؟
بله. تولیدکنندگان مستقیم میتوانند ضخامت لاینر، چگالی تقویتکننده و طول را تنظیم کنند و میتوانند کوپلینگها را با استانداردهای منطقهای از جمله Storz، Camlock، آمریکایی و انواع آنی تطبیق دهند. تولید OEM و ODM یک سرویس استاندارد در Taizhou Jun'an Fire Technology Co., Ltd. است.